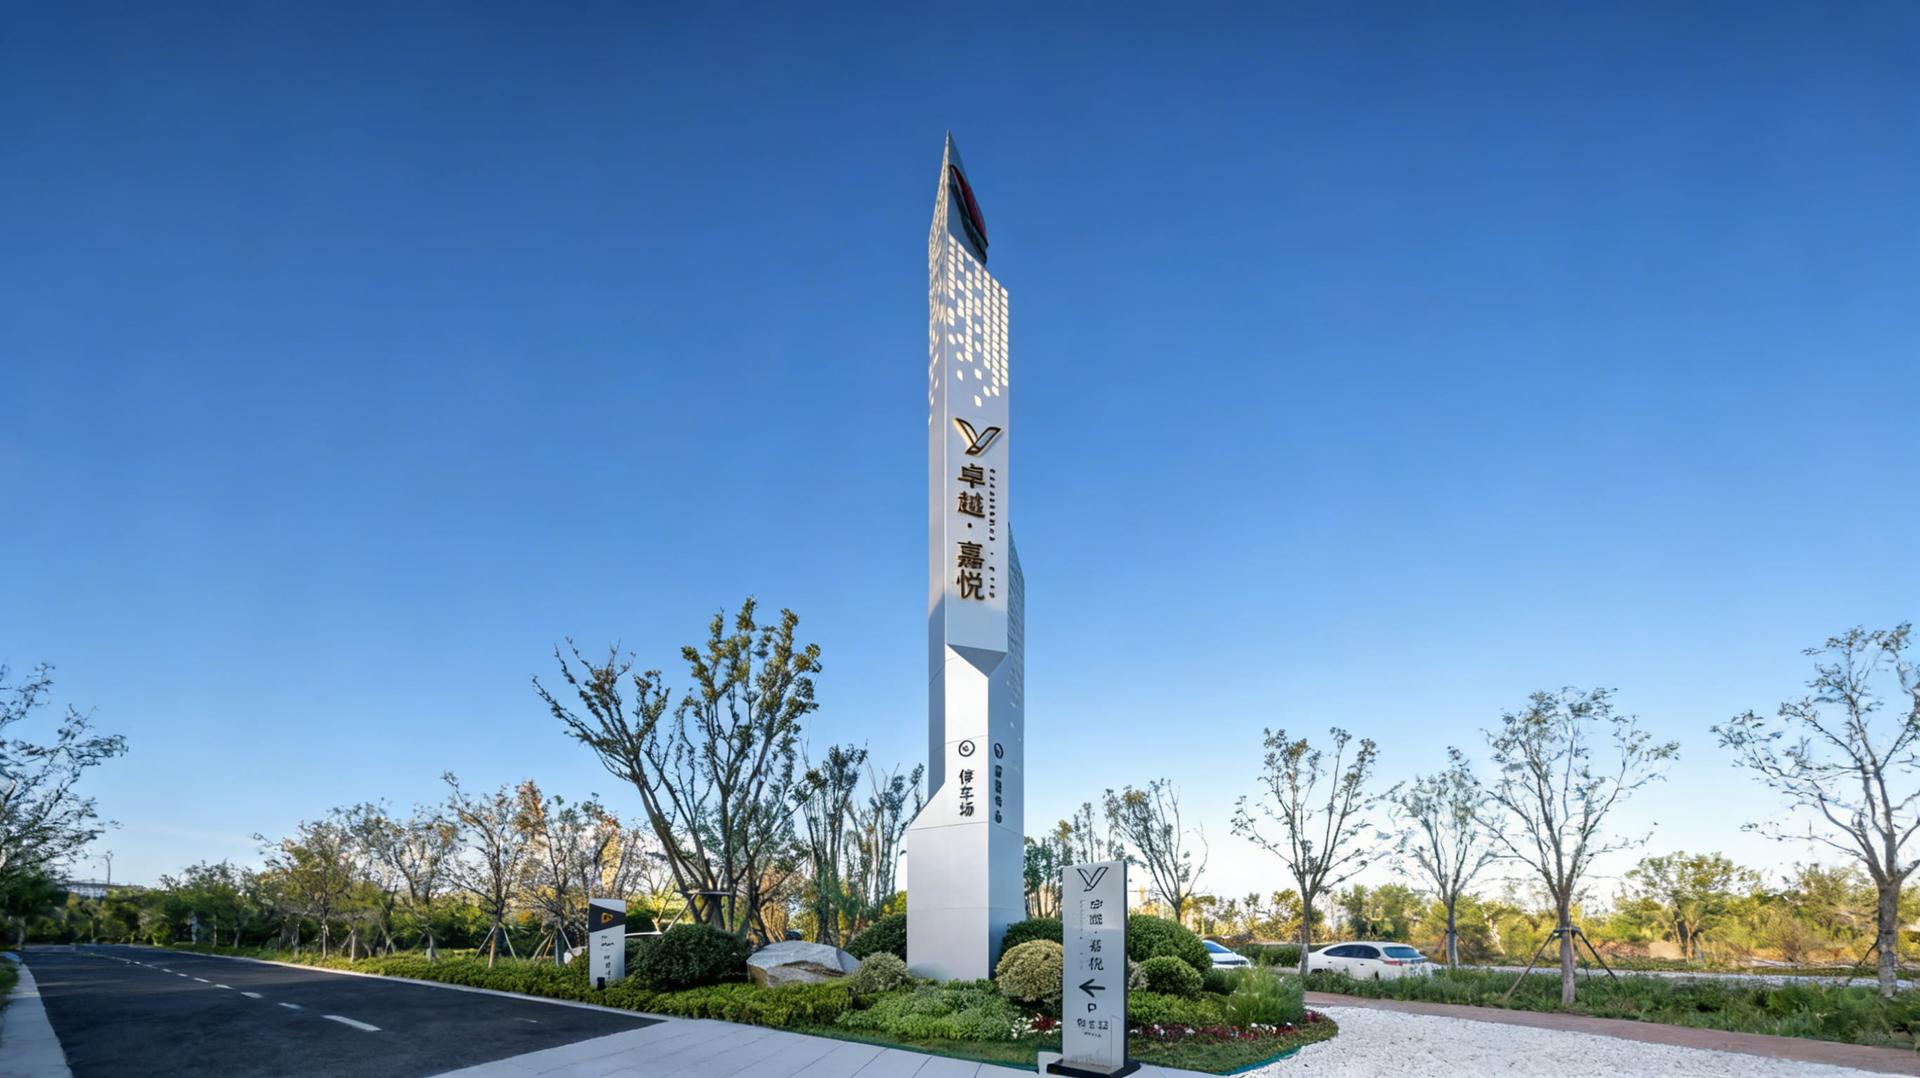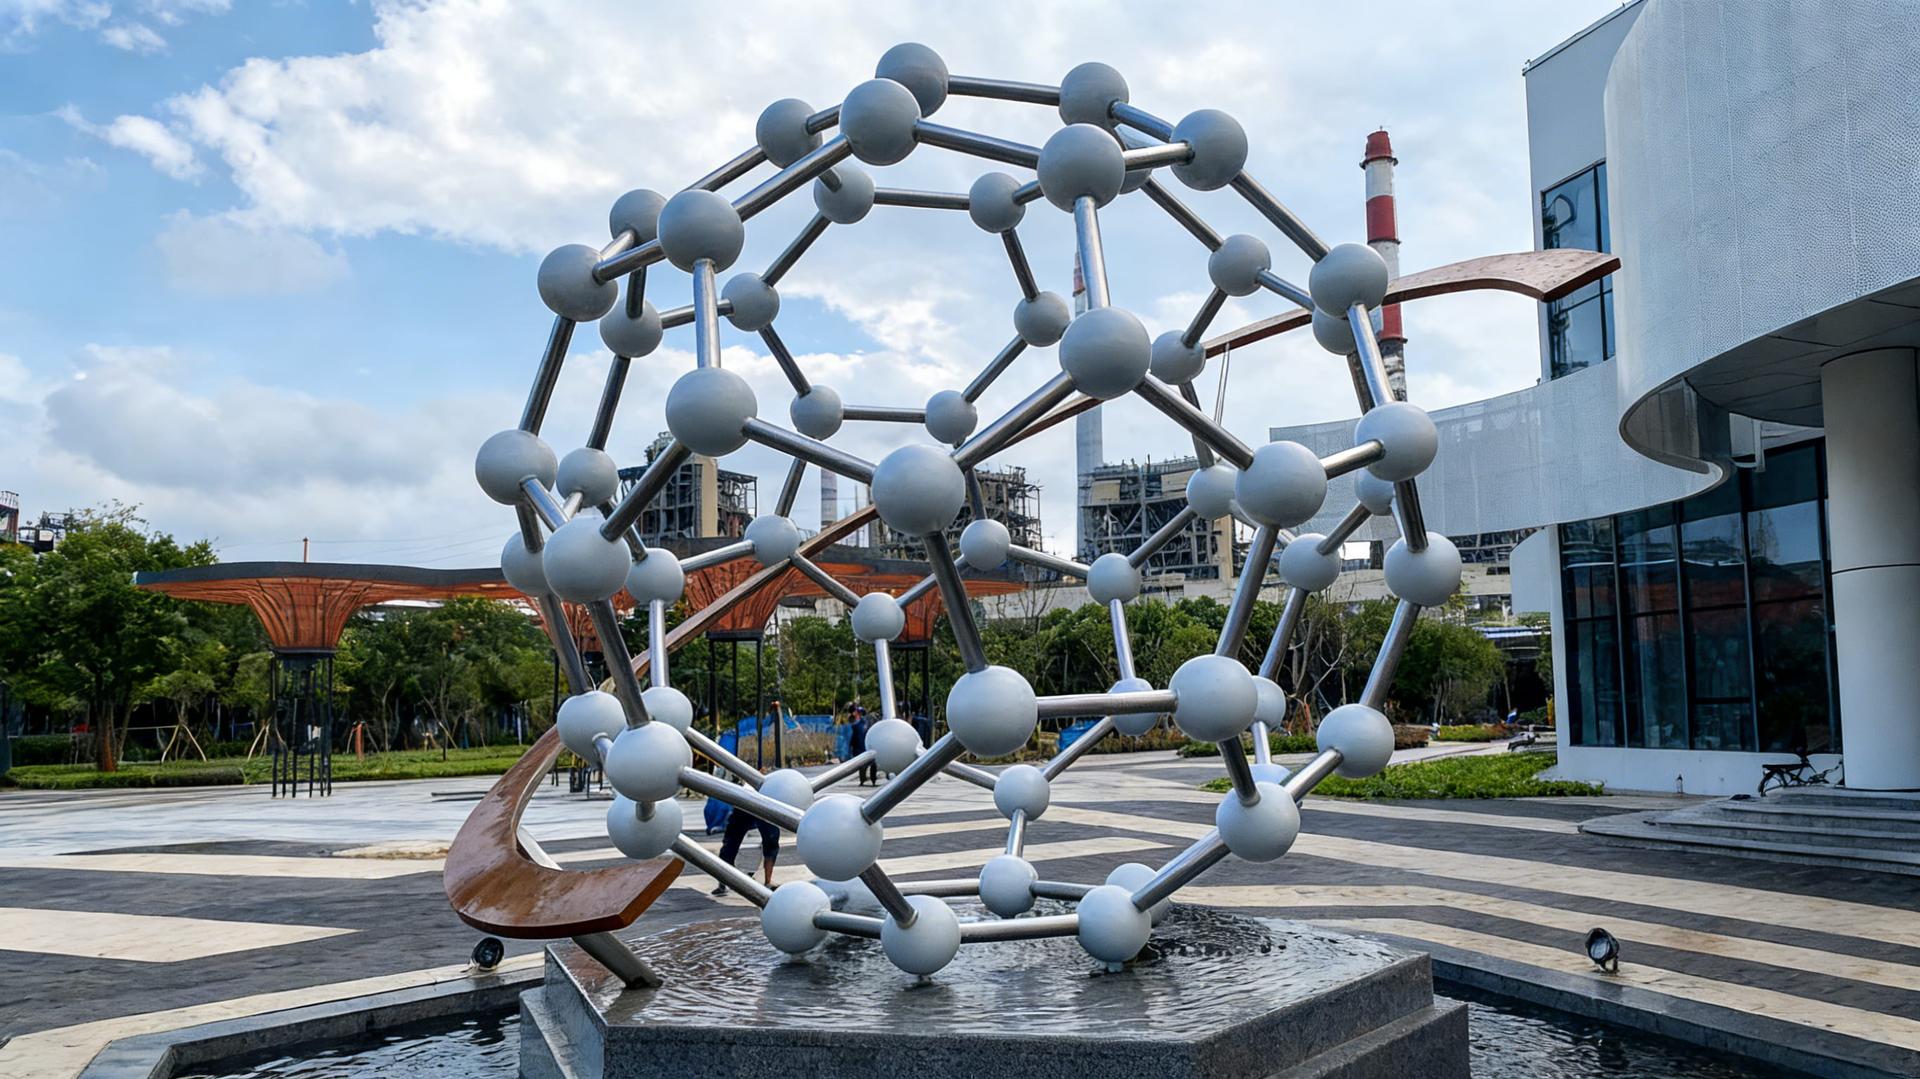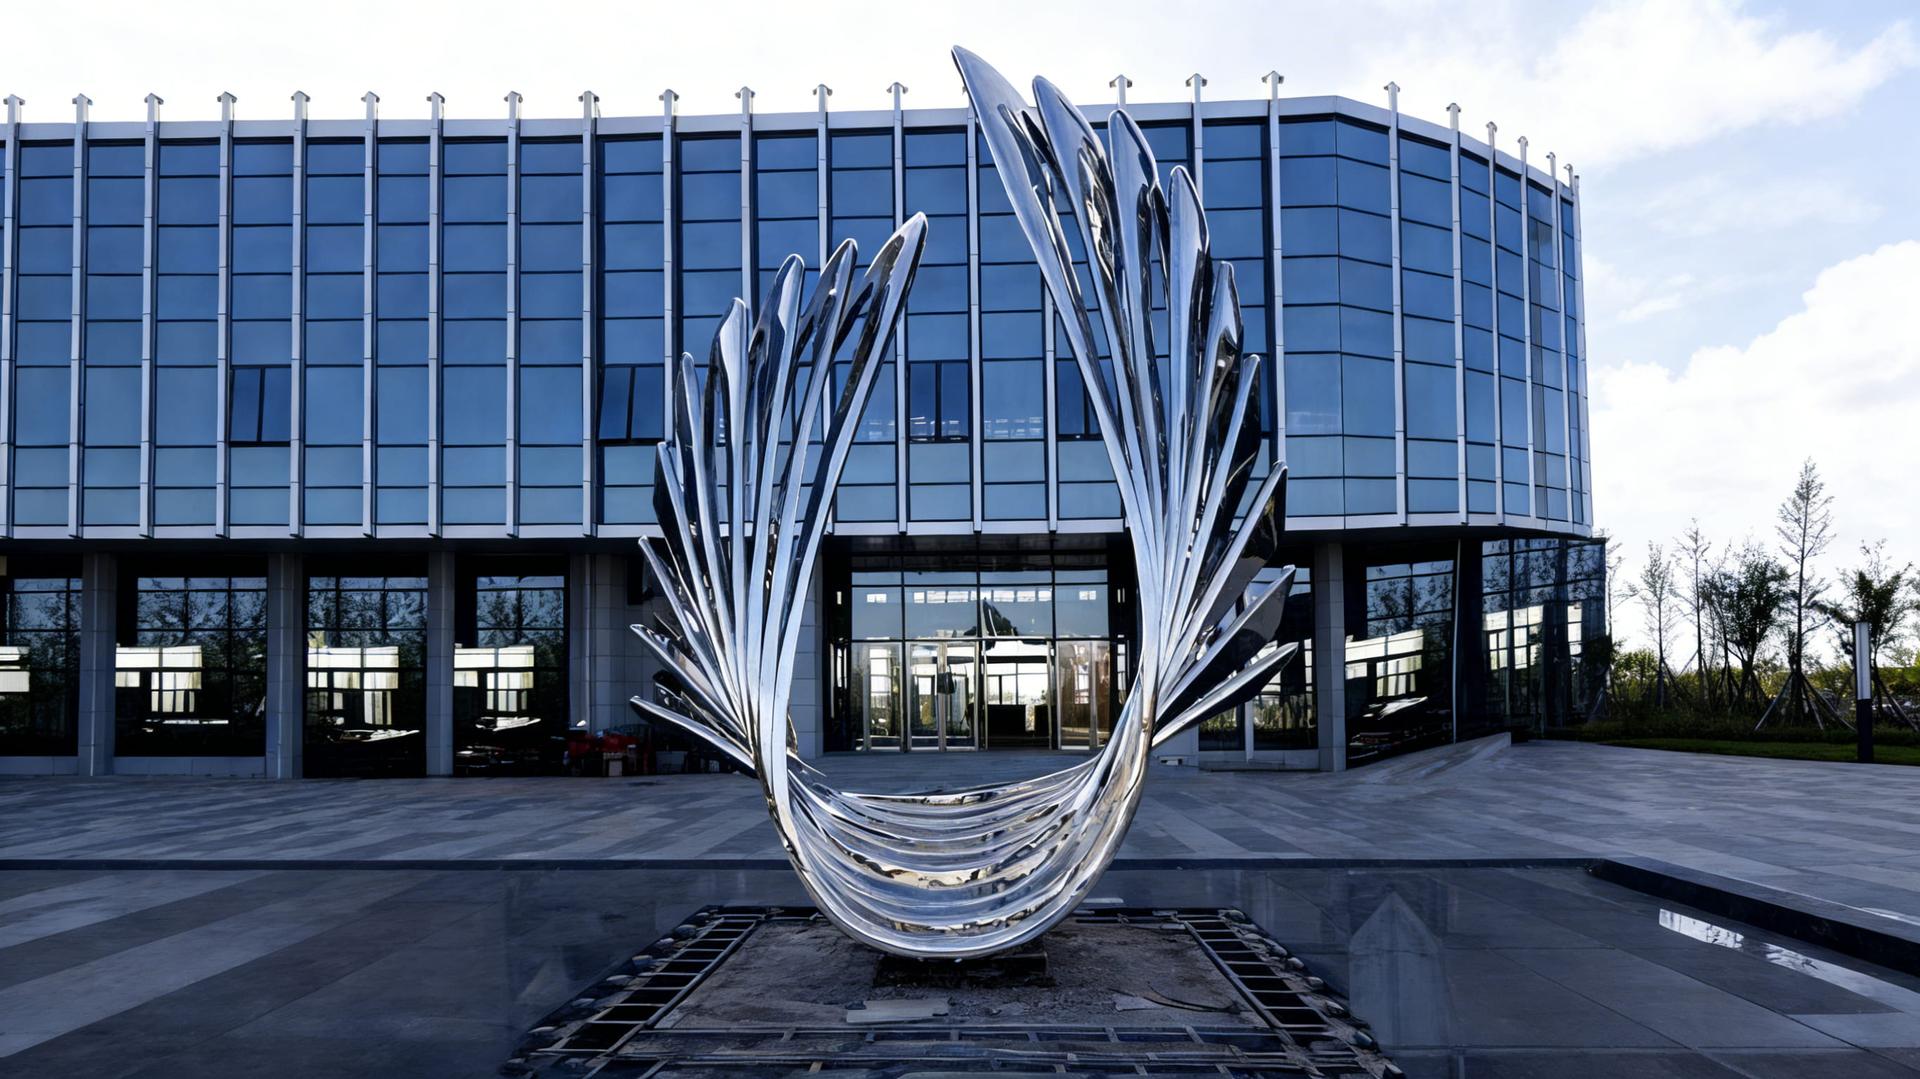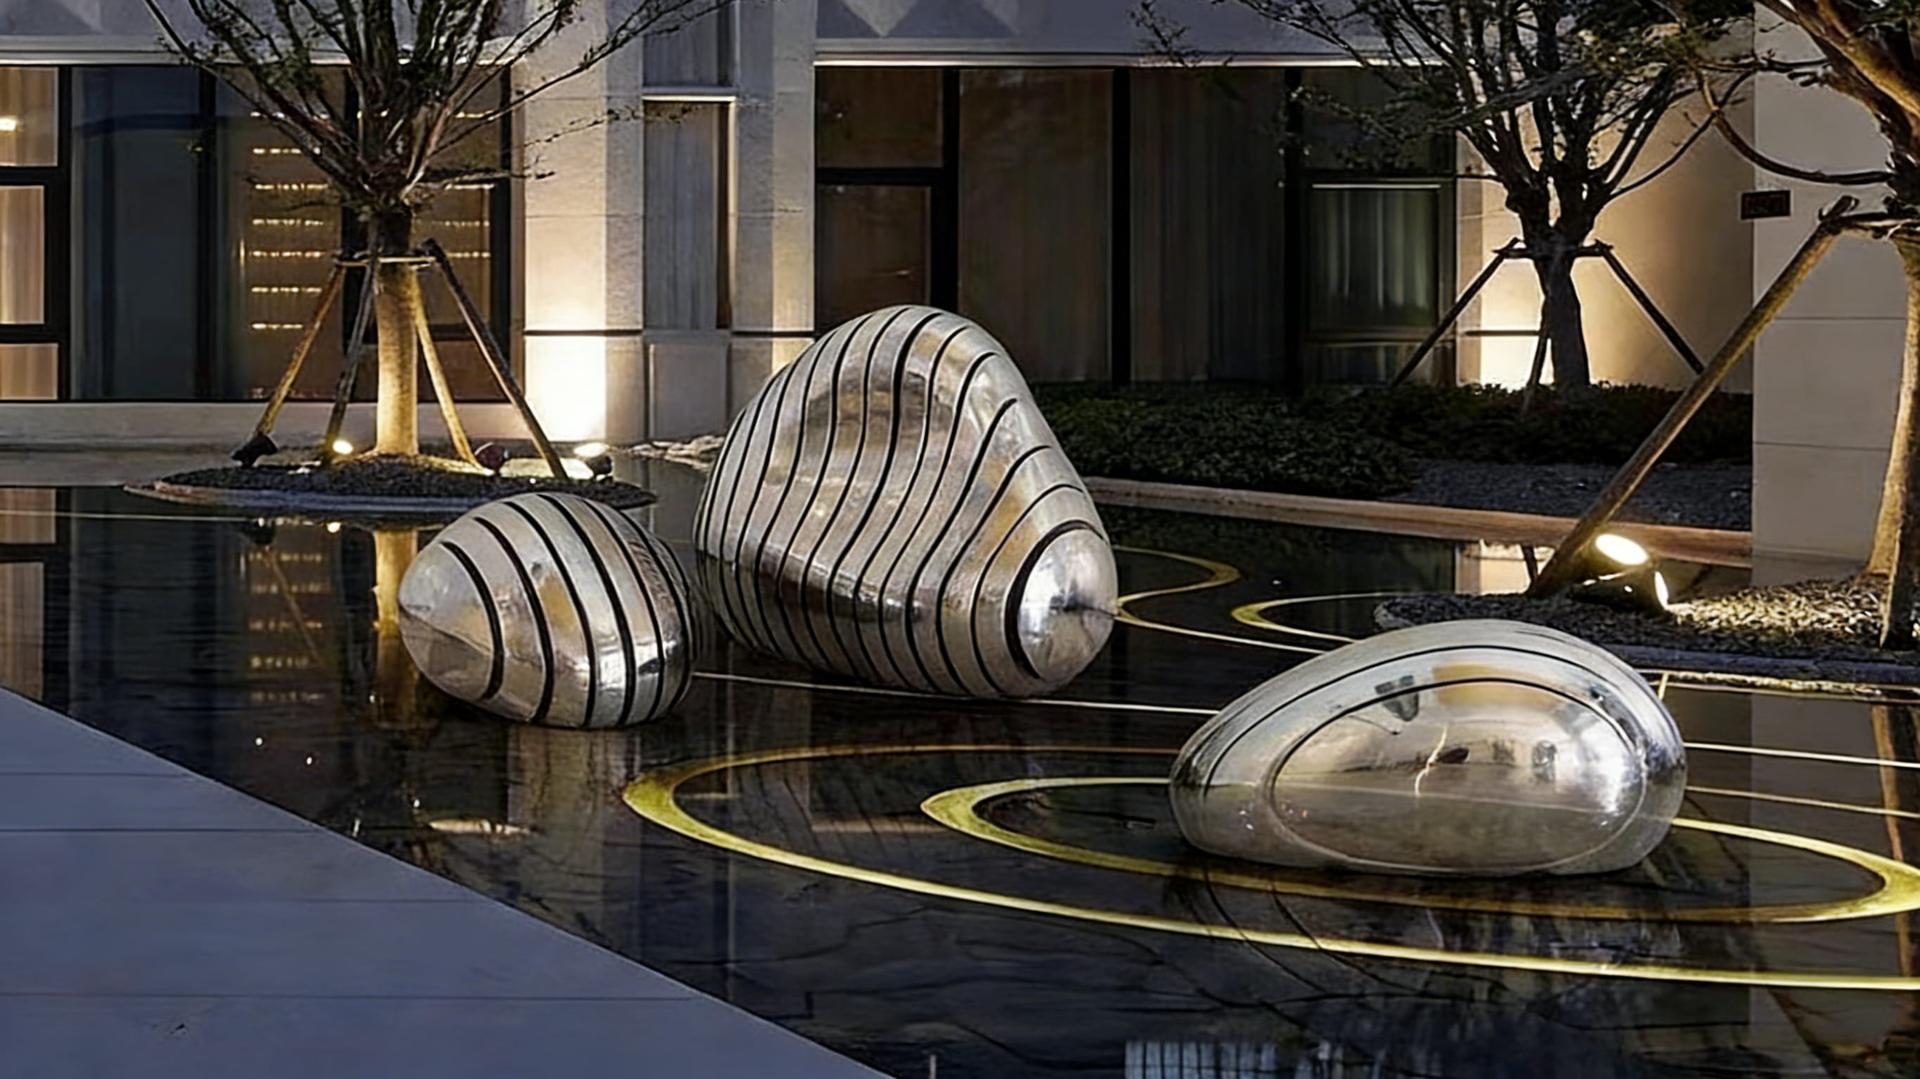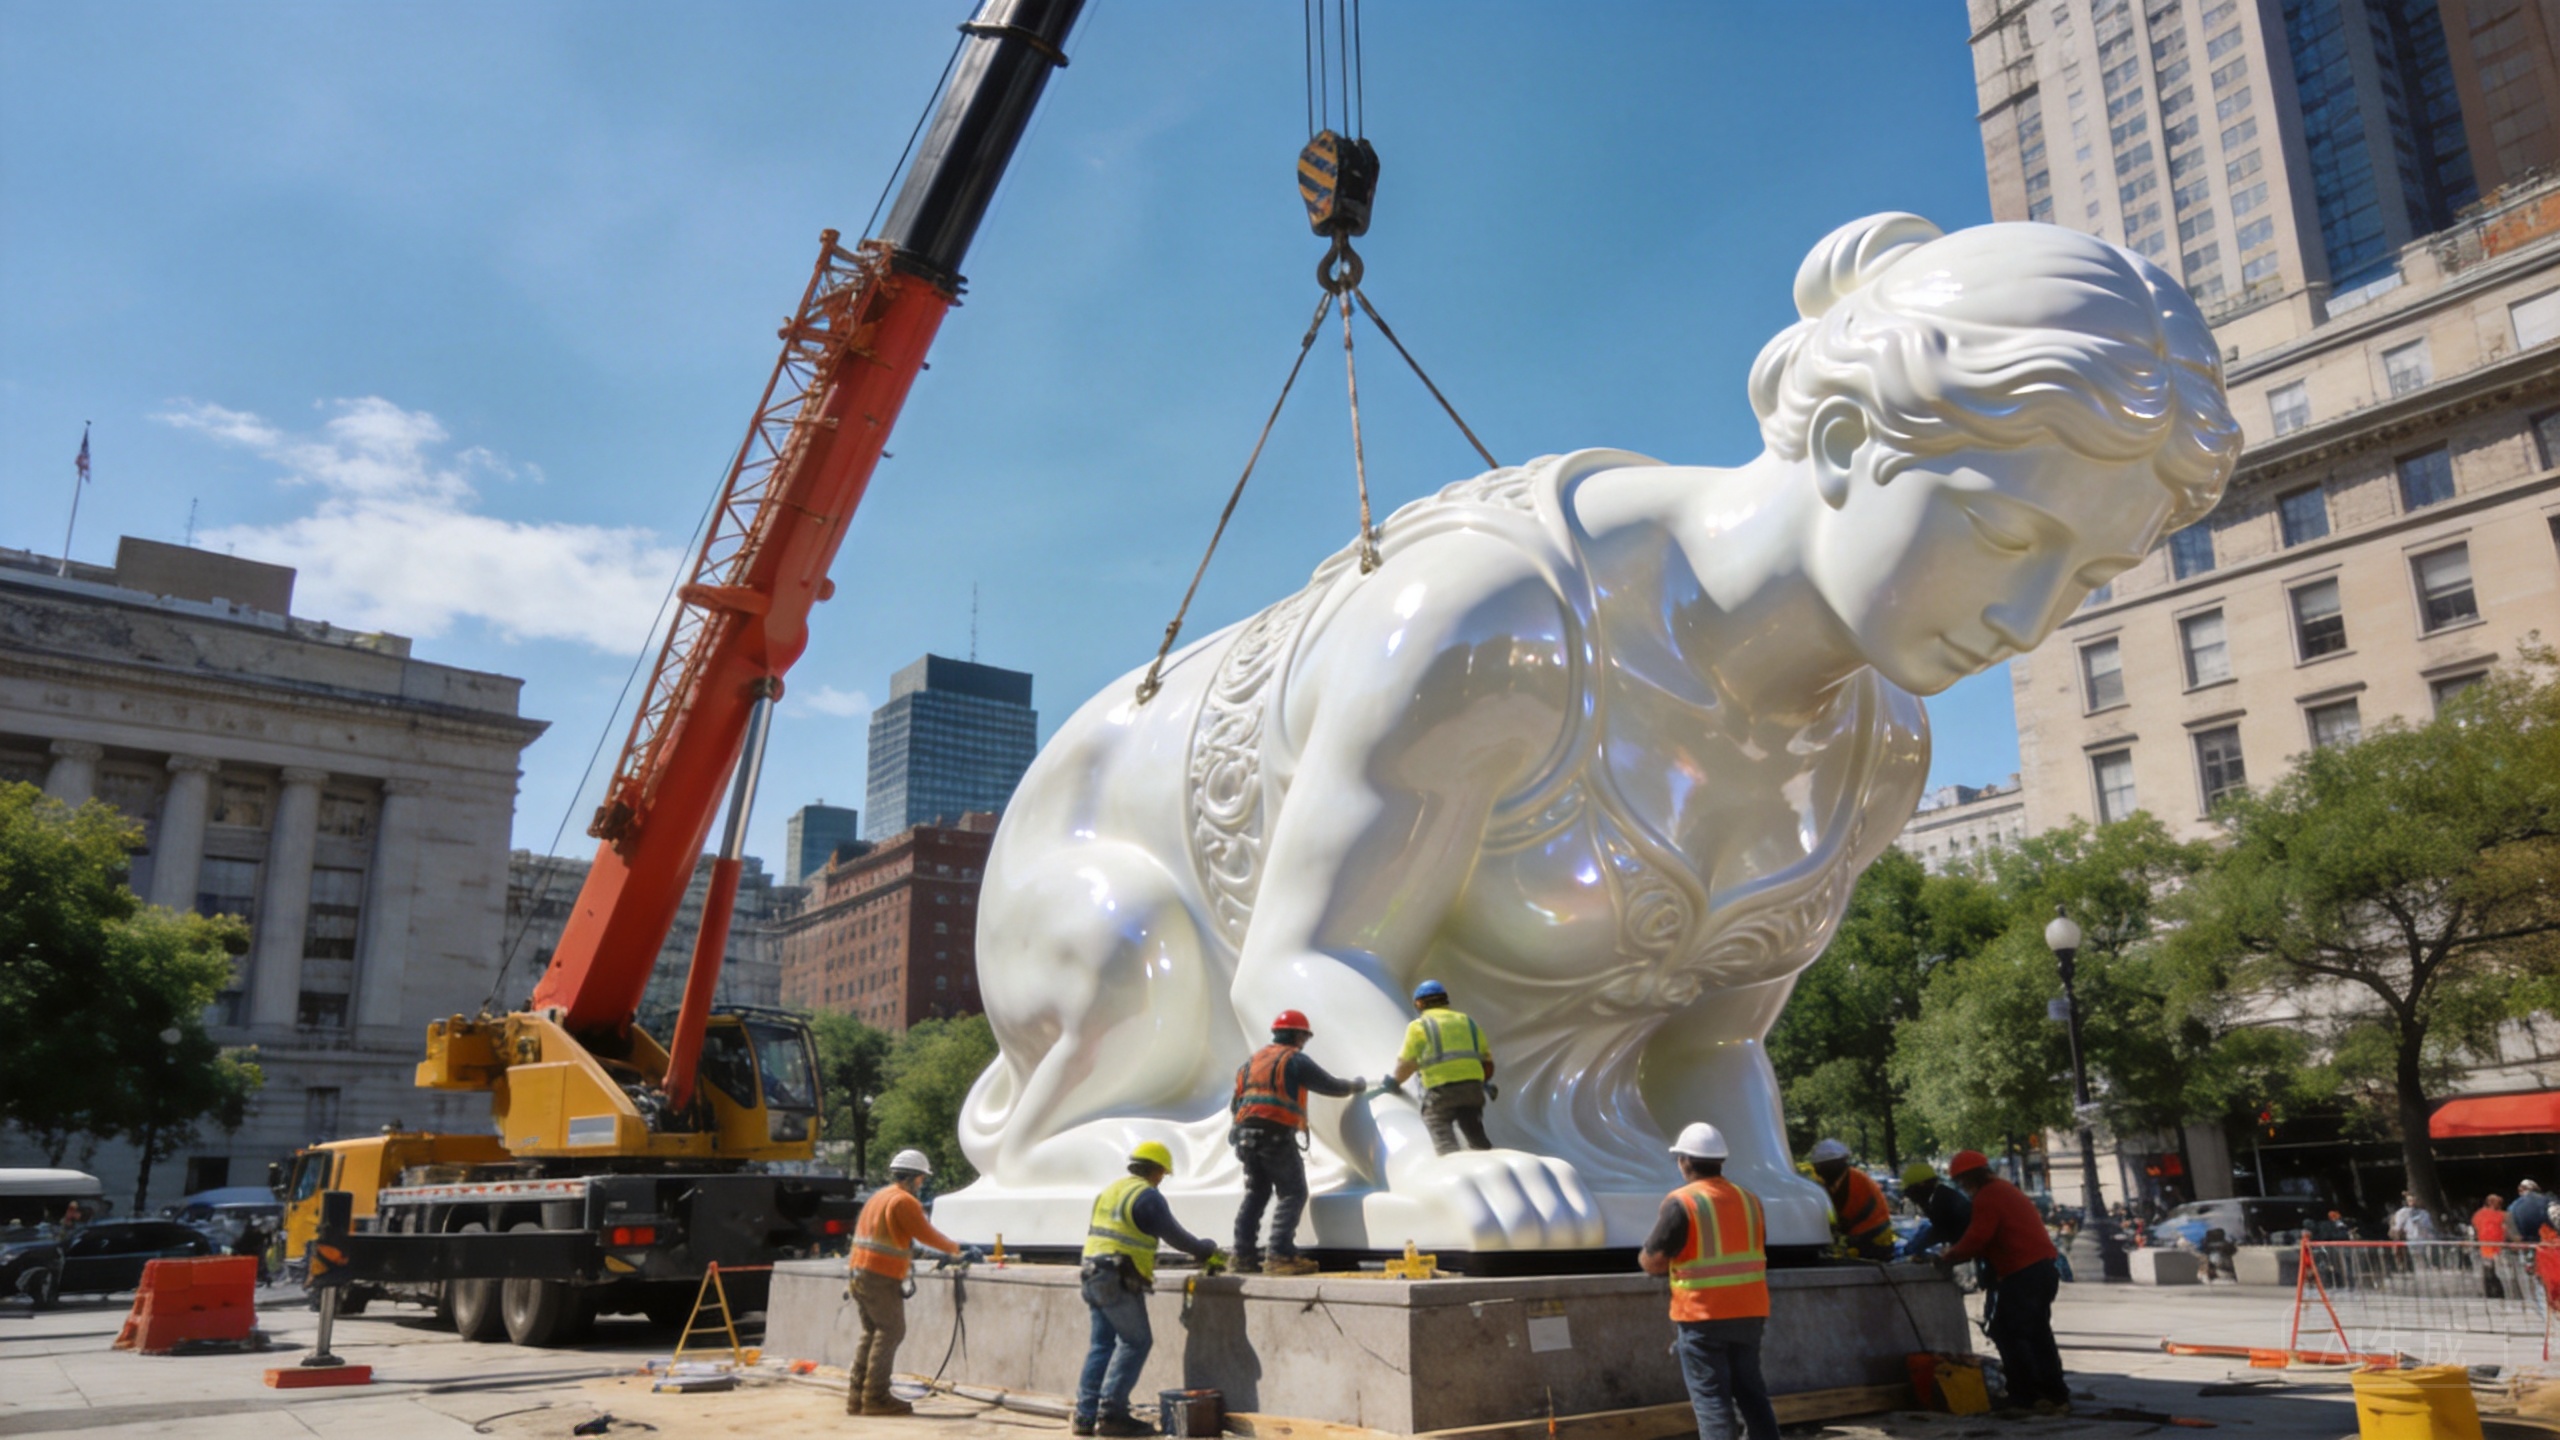
大型玻璃钢雕塑因其轻质高强、耐腐蚀、可塑性强等特点,成为城市景观与地标建筑的热门选择。本文以某城市广场大型玻璃钢雕塑项目为例,分步骤解析从设计到安装的全过程,为从业者提供技术参考。
步骤一:需求分析与概念设计
项目启动阶段,需明确雕塑的主题、风格、尺寸及安装环境。以某城市广场雕塑为例,甲方要求体现“扬帆起航”的意象,高度12米,需抵抗12级台风。设计团队采用参数化建模,结合风洞模拟优化形态,确保结构稳定。同时,考虑玻璃钢材料的收缩率(约0.5%-1%),在模型阶段预留补偿量。设计输出包括三维模型、结构计算书及效果图,需通过甲方与结构工程师的双重审核。
步骤二:模具制作与翻制
大型玻璃钢雕塑通常采用分块模具制作。根据三维模型,将雕塑分割为若干单元(单块尺寸不超过3米,便于运输与安装)。模具材料选用玻璃钢或硅胶,表面需达到镜面光洁度。以该项目为例,共制作28块模具,采用数控加工泡沫阳模,再翻制玻璃钢阴模。关键控制点:模具拼接缝需小于0.5mm,避免成品出现明显接痕。脱模剂选用专用蜡系,确保脱模顺利且不损伤模具。
步骤三:玻璃钢成型与固化
成型采用手糊工艺,选用不饱和聚酯树脂(邻苯型或间苯型)与无碱玻璃纤维布。树脂与固化剂比例需严格按厂家标准(通常1%-2%),环境温度控制在15-30℃,湿度低于80%。铺层设计根据受力分析确定:外层采用表面毡保证光洁度,中间用短切毡与方格布交替,内层用无碱布增强。每铺一层需辊压排气,确保树脂浸润且无气泡。固化时间24小时以上,脱模后需进行后固化处理(60-80℃烘烤4小时),提高强度与耐候性。
步骤四:表面处理与涂装
脱模后的雕塑需进行打磨、修补、涂装。首先用角磨机打磨合模线,用原子灰填补气孔。然后喷涂底漆(环氧底漆)封闭毛孔,再喷涂面漆(聚氨酯漆或氟碳漆)。颜色需根据甲方提供的色卡调配,采用分色遮蔽工艺。以该项目为例,采用氟碳漆,耐候性可达15年以上。最后喷涂清漆保护层,提高抗紫外线能力。表面效果可做成哑光、亮光或仿铜、仿石等质感。
步骤五:运输与现场安装
大型玻璃钢雕塑需分块运输,现场组装。运输前需对每块编号,并制作钢架支撑防止变形。现场安装采用吊车与脚手架配合,先安装主骨架(通常为镀锌钢管或型钢),再逐块固定雕塑单元。连接方式采用不锈钢螺栓与预埋件焊接,接缝处用玻璃钢糊补并打磨涂装。安装完成后需进行整体垂直度与水平度校准,误差控制在±5mm以内。最后进行清洁与验收。
质量控制与验收标准
项目全程需遵循《玻璃钢雕塑工程技术规程》(CECS 348:2013)等标准。关键验收指标:
- 外观:无气泡、无裂纹、色泽均匀,接缝无明显痕迹。
- 尺寸:整体偏差≤0.5%,单块偏差≤3mm。
- 结构:承载能力满足设计要求,抗风等级≥12级。
- 耐候性:人工加速老化试验≥2000小时,无粉化、变色。
通过上述步骤,该项目历时4个月完成,成为当地标志性景观。大型玻璃钢雕塑的成功实施,依赖于设计、材料、工艺与安装的紧密配合。
建议:在项目启动前,务必进行现场勘测与风荷载计算,选择有大型雕塑经验的玻璃钢制作厂家,并签订详细的技术协议,明确验收标准与质保期限。施工过程中,派驻监理进行关键节点验收,确保每一环节符合规范。