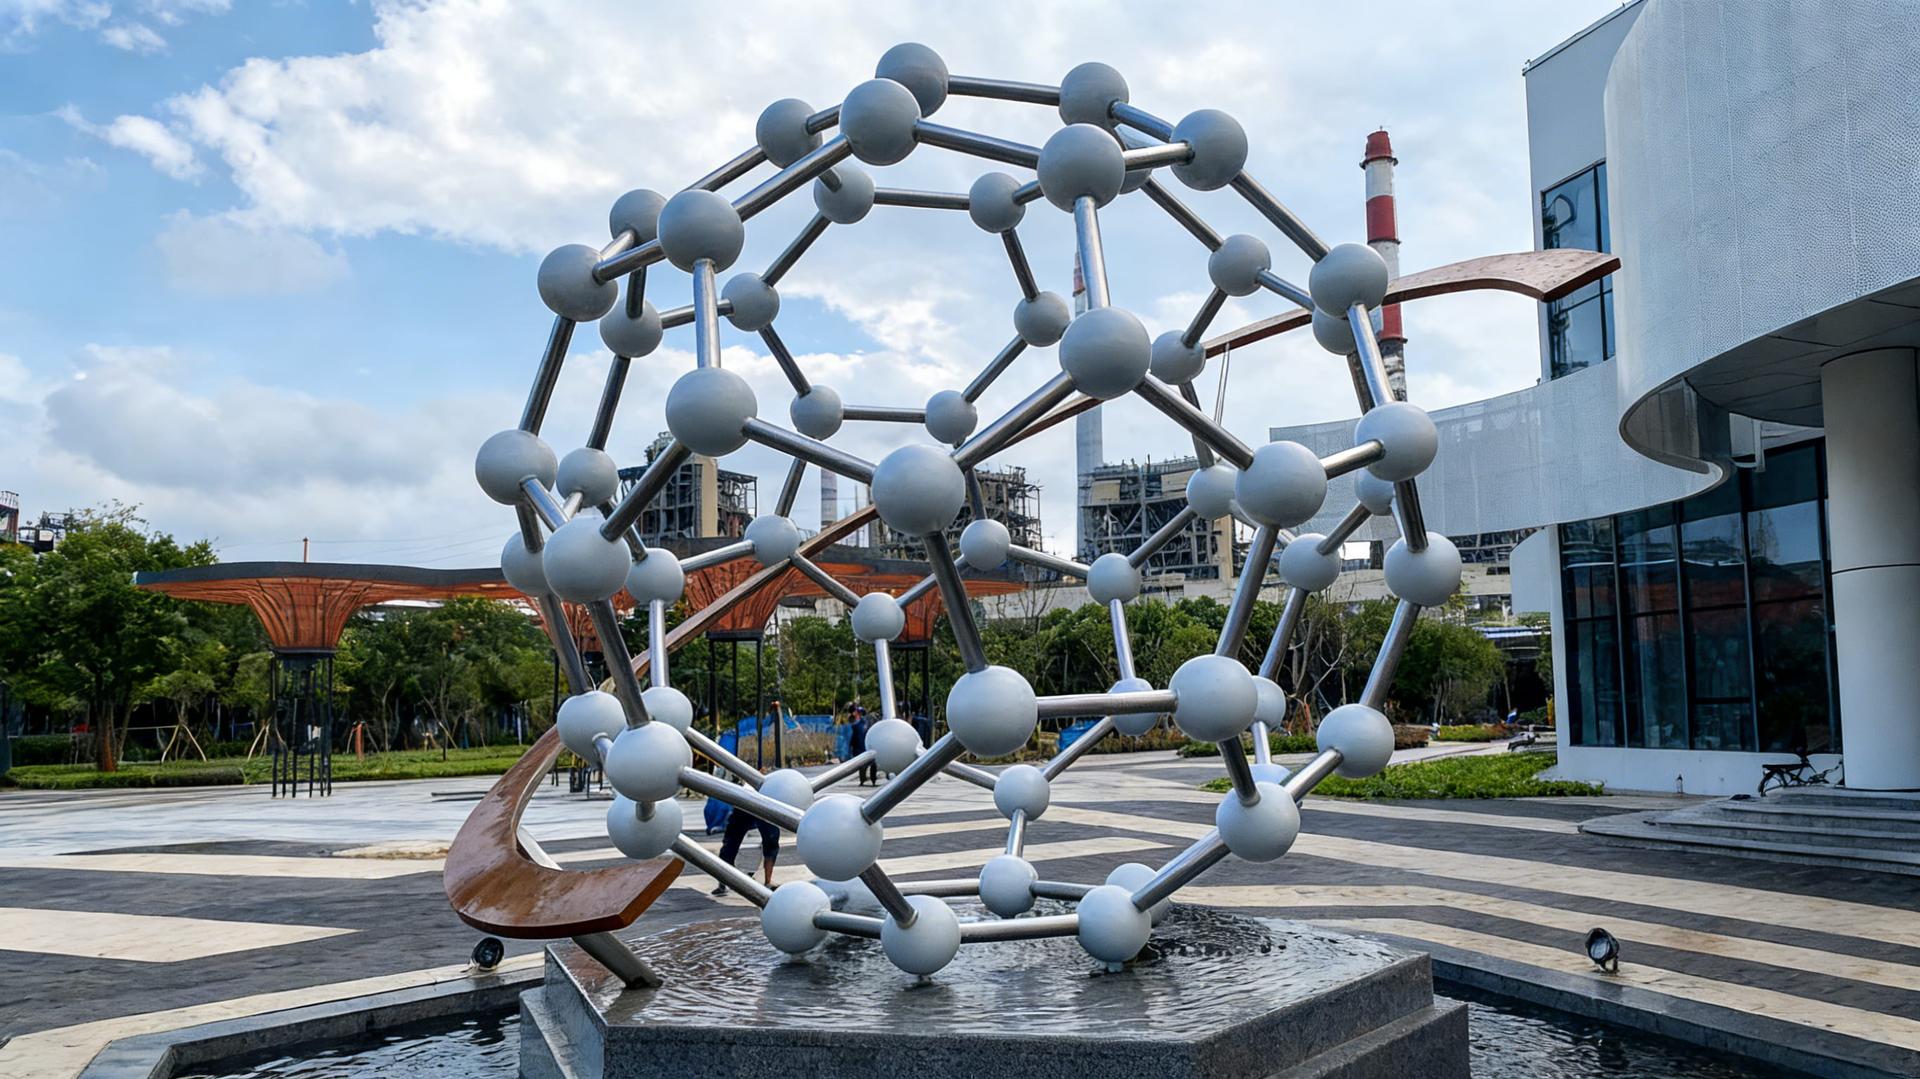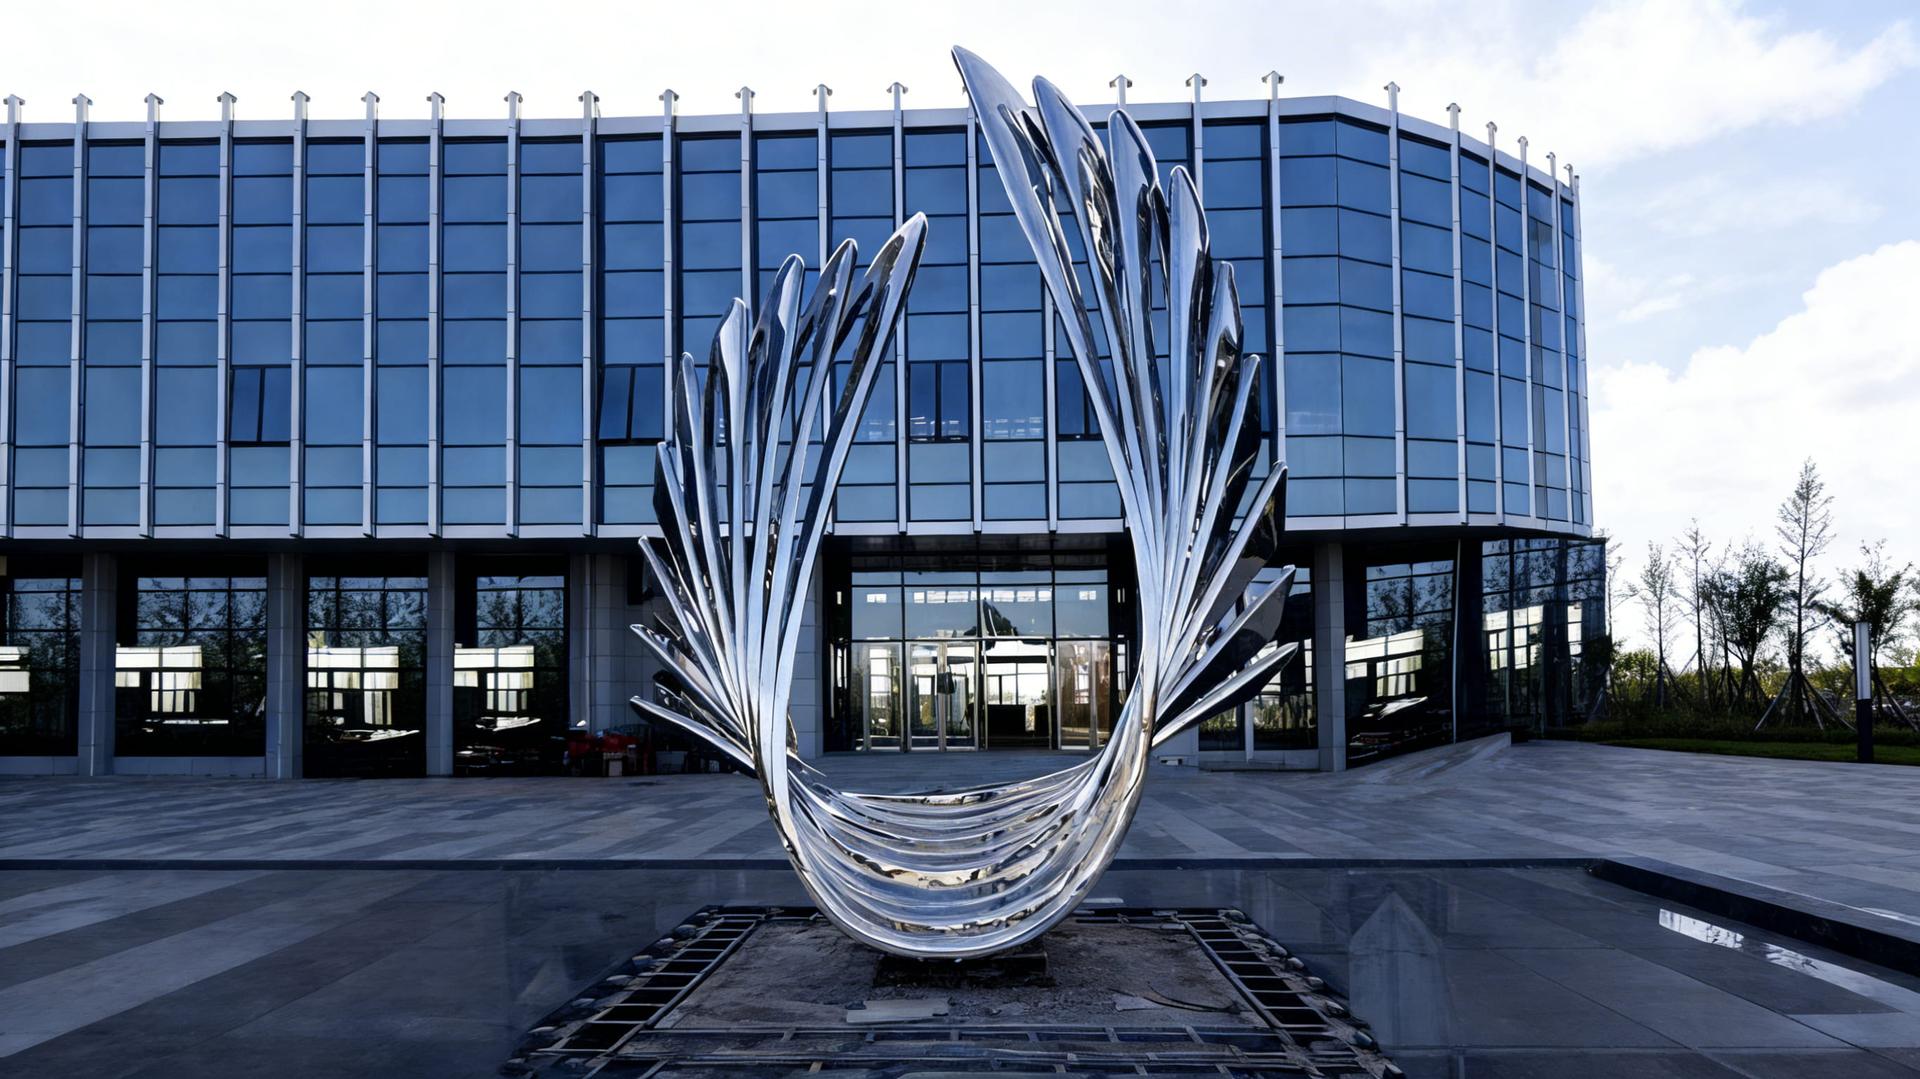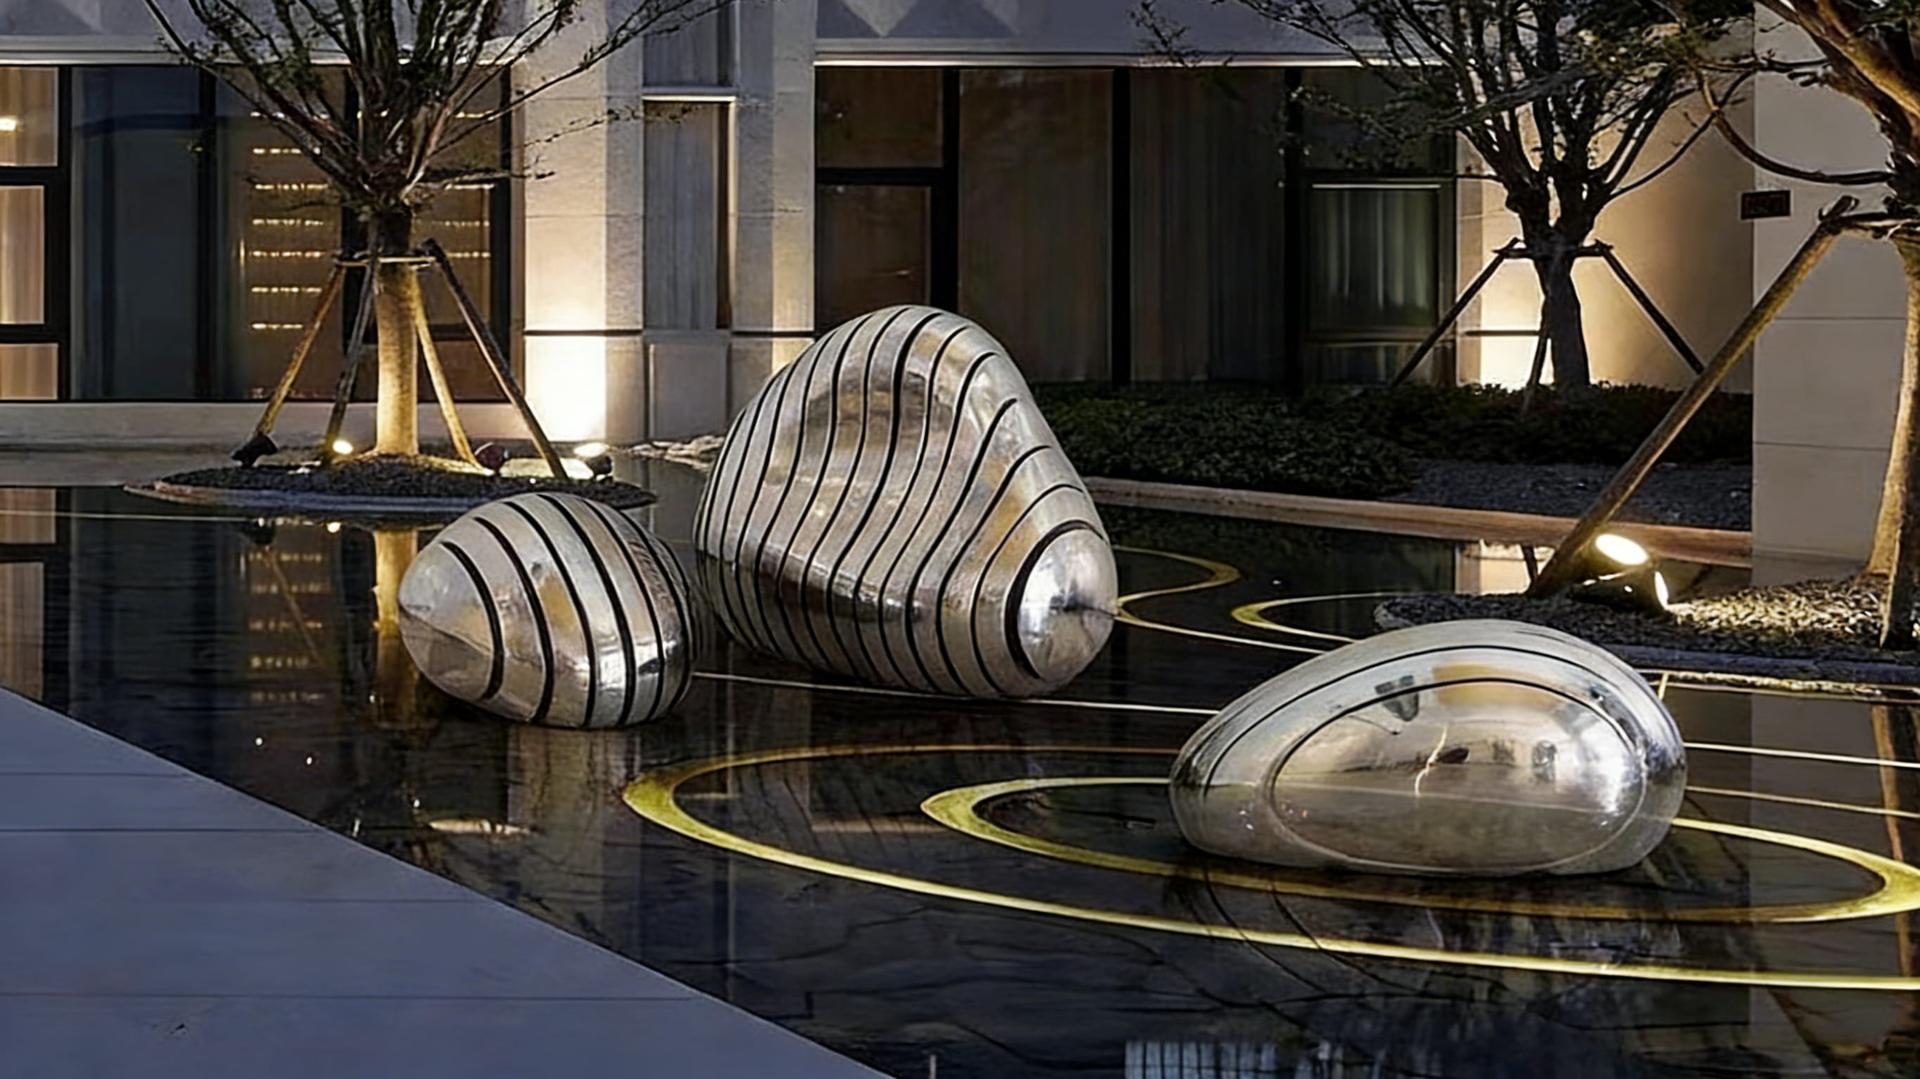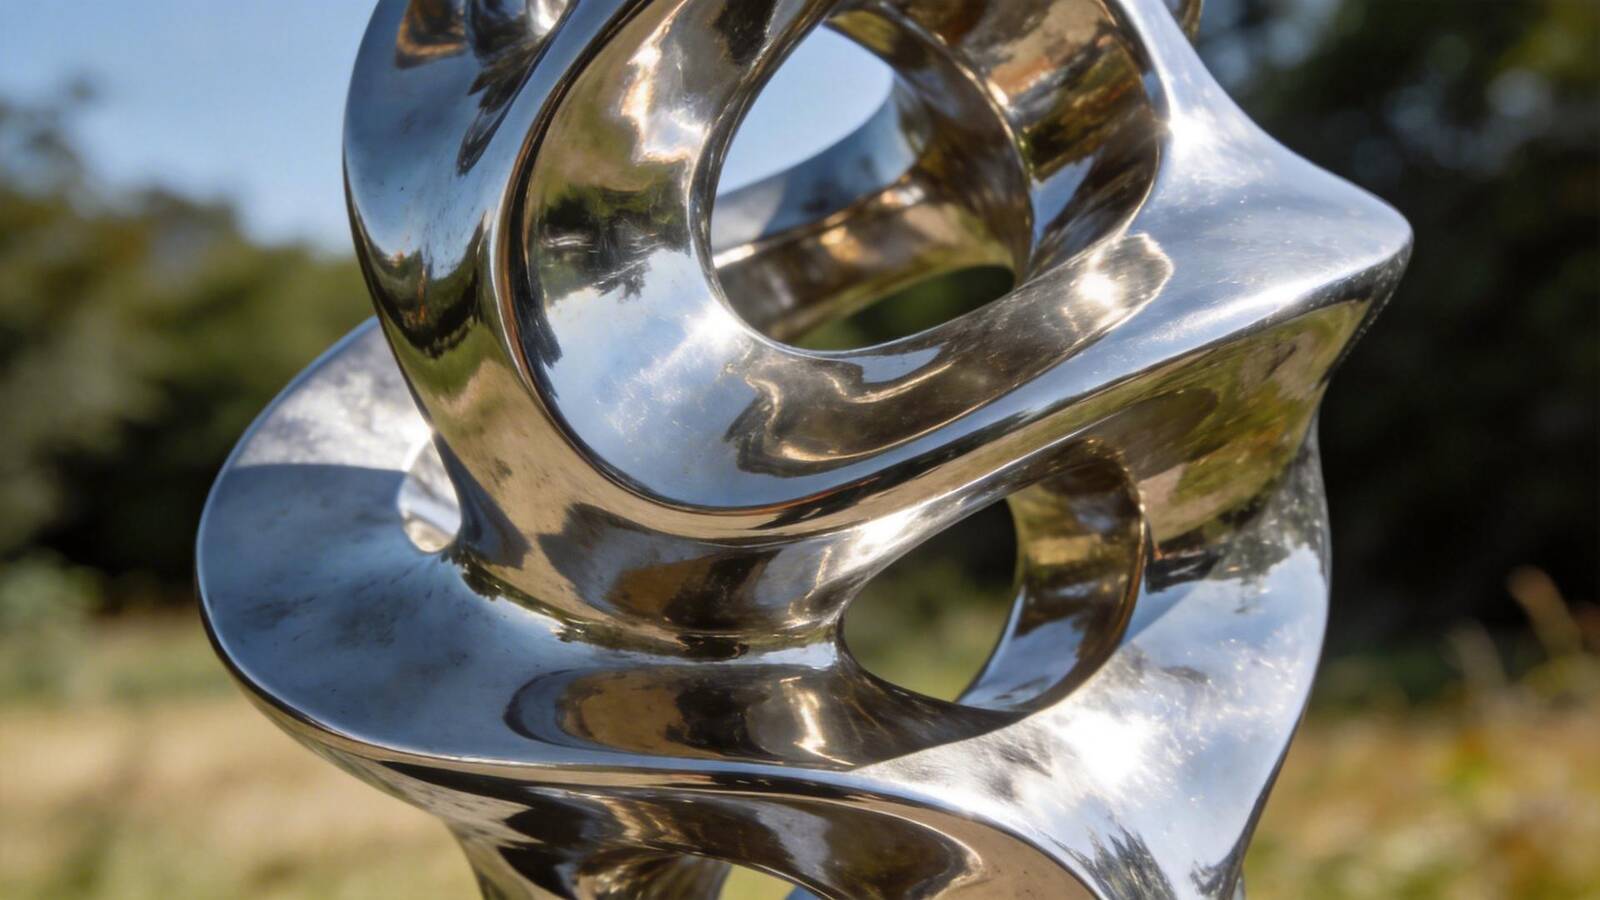
不锈钢雕塑以其现代感和耐久性成为城市景观的重要组成部分。焊接是不锈钢雕塑制作的核心工艺,直接影响作品的质量和寿命。
一、不锈钢材料认知
1. 常用材质
不锈钢雕塑主要使用以下几种材质:
304不锈钢
- 最常用的雕塑材料
- 良好的耐腐蚀性和焊接性
- 适用于大多数室内外环境
316不锈钢
- 添加钼元素,耐腐蚀性更强
- 适合海边、化工厂等恶劣环境
- 成本较高,用于特殊场合
201不锈钢
- 成本较低,但耐腐蚀性较差
- 仅适用于室内干燥环境
- 不推荐用于户外雕塑
2. 材料厚度选择
根据雕塑尺寸和结构需求选择合适厚度:
- 小型雕塑(1米以下):1.0-1.5mm
- 中型雕塑(1-3米):1.5-2.0mm
- 大型雕塑(3米以上):2.0-3.0mm
- 超大型雕塑需进行专业结构计算
二、焊接工艺选择
1. 氩弧焊(TIG)
不锈钢雕塑的首选焊接方法:
- 焊缝美观,无需后续处理
- 热影响区小,变形可控
- 适合薄板焊接
- 对焊工技术要求高
2. 气保焊(MIG)
适合中厚板的快速焊接:
- 焊接效率高
- 操作相对简单
- 焊缝需要打磨处理
- 热输入较大,需控制变形
3. 等离子焊
精密焊接的理想选择:
- 能量集中,热影响区极小
- 适合精细部位的焊接
- 设备成本较高
三、变形控制技术
不锈钢的热膨胀系数大,焊接容易产生变形。
1. 预防措施
工装夹具
- 使用专用夹具固定工件
- 预留收缩余量
- 对称布置焊缝
焊接顺序
- 先焊收缩量大的焊缝
- 采用跳焊、分段退焊
- 对称焊接平衡收缩
工艺参数
- 小电流、快速焊
- 多层多道焊
- 控制层间温度
2. 矫正方法
机械矫正
- 压力机矫正
- 锤击矫正
- 滚轮矫正
火焰矫正
- 点状加热
- 线状加热
- 三角形加热
四、表面处理
1. 焊缝处理
- 打磨去除焊缝余高
- 与母材平齐后抛光
- 注意不要损伤母材
2. 整体表面处理
拉丝处理
- 使用拉丝机或手工拉丝
- 纹理方向保持一致
- 常用的装饰效果
镜面抛光
- 从粗到细逐步抛光
- 最终达到镜面效果
- 适合高档雕塑
喷砂处理
- 形成均匀的亚光表面
- 掩盖轻微缺陷
- 现代感强
五、质量控制要点
1. 焊前检查
- 材料证书核对
- 坡口尺寸检查
- 组对间隙测量
- 表面清洁度确认
2. 过程控制
- 焊接参数监控
- 层间清理检查
- 变形实时监测
- 环境条件记录
3. 完工检验
外观检验
- 焊缝成型质量
- 表面处理效果
- 整体尺寸精度
无损检测
- 渗透探伤检查表面缺陷
- 射线探伤检查内部缺陷
- 超声波探伤检测厚度
六、常见问题与解决方案
1. 焊缝发黑
原因:保护不良或热输入过大 解决:调整保护气流量,减少热输入
2. 变形超标
原因:焊接顺序不当或拘束不足 解决:优化焊接顺序,加强拘束
3. 表面划伤
原因:运输或操作不当 解决:使用保护膜,规范操作
结语
不锈钢雕塑的焊接质量直接关系到作品的艺术效果和使用寿命。通过选择合适的材料、工艺和方法,严格控制每一个环节,才能创作出优质的不锈钢雕塑作品。